
Thuis / Nieuws / Industrie Nieuws / SDR17 HDPE-buis uitgelegd: afmetingen, drukwaarden en fusieverbinding
Industrie Nieuws
Oct 12,2026
SDR17 HDPE-buis uitgelegd: afmetingen, drukwaarden en fusieverbinding
Wanneer een PE100-buis ter plaatse arriveert met SDR17 op de cilinder gedrukt, is het nummer geen materiaalkwaliteit of drukklasse. Het is de standaardmaatverhouding die de relatie tussen de buitendiameter van de buis en de wanddikte vastlegt. Voor SDR17 is die verhouding 17:1: een buis van 110 mm draagt een wand van ongeveer 6,5 mm, en voor PE100 is deze geschikt voor een nominale druk van 10 bar. De praktische consequentie voor installateurs en bestekschrijvers is eenvoudiger: een SDR17-leiding faalt zelden door de leidingwand. Als het faalt, faalt het bij een fusieverbinding. Daarom verdient de gezamenlijke kwaliteit, en de apparatuur die deze produceert, evenveel aandacht als het SDR-nummer zelf.
Wat SDR17 betekent in pijpontwerp
Standard Dimension Ratio is een dimensieloos getal dat wordt berekend door de buitendiameter van de buis te delen door de minimale wanddikte. Omdat de verhouding over alle diameters constant blijft, dekt één SDR-klasse een hele reeks buismaten af, terwijl hetzelfde drukdraagvermogen behouden blijft. In het SDR-systeem betekent een hogere verhouding een dunnere wand ten opzichte van de buitendiameter, dus SDR17 zit tussen de zwaardere SDR11- en de lichtere SDR21- en SDR26-klassen.
Voor PE100 hebben SDR17-buizen normaal gesproken een classificatie van PN10 (10 bar voor water bij 20 °C); voor PE80-materiaal heeft dezelfde geometrie de classificatie PN8. Deze classificaties bepalen het veilige werkingsgebied van het leidingnetwerk. De nominale waarden gaan uit van schoon water en een levensduur van 50 jaar, en omvatten dus een aanzienlijke veiligheidsmarge voor reële installatieomstandigheden.
| Nominale buitendiameter (mm) | Berekende SDR17 wanddikte (mm) | Typische drukwaarde (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Omdat de verhouding constant is, hebben een SDR17-buis van 315 mm en een SDR17-buis van 63 mm hetzelfde theoretische drukvermogen. Wat verandert met de grootte is het wandoppervlak, het gewicht per meter en de praktische verbindingsmethode. Daarom moet een SDR17-specificatie gepaard gaan met een even gedisciplineerd installatieplan.
SDR17 versus SDR11: wat de verhouding verandert
De meeste beslissingen over de aanschaf van PE-buizen komen neer op een keuze tussen SDR17 en SDR11, omdat dit de twee verhoudingen zijn die de water- en rioolspecificaties domineren. De korte versie is deze: SDR11 geeft meer wanddikte en een hogere drukwaarde; SDR17 geeft meer doorstroomoppervlak en lagere materiaalkosten. Voor een lange pijpleiding kan het verschil in kosten per meter doorslaggevend zijn, maar alleen als de lagere druk acceptabel is voor de bedrijfsomstandigheden.
| Eigendom | SDR17 (PE100) | SDR11 (PE100) |
|---|---|---|
| Wanddikte ten opzichte van de buitendiameter | OD / 17 | OD / 11 |
| Nominale druk, water 20 °C | PN10 | PN16 |
| Nominale druk, PE80 | PN8 | PN12,5 |
| Interne doorsnede per buitendiameter | Groter | Kleiner |
| Gewicht per meter | Lager | Hoger |
| Materiaalkosten per meter | Lager | Hoger |
| Weerstand tegen puntbelastingen en stoten | Lager | Hoger |
Het structurele verschil heeft ook invloed op de handling. Met de dunnere SDR17-wand kunnen een scherpe steen in de sleufbedding, onzorgvuldig opvullen of een harde val tijdens het lossen de buis gemakkelijker belasten of deuken dan SDR11. Dit betekent niet dat SDR17 een kwetsbaar product is; het betekent dat het voorbereiden van sleuven en een zorgvuldige omgang deel uitmaken van de specificatie. Aannemers die SDR17 in met rotsen gevulde sleuven zonder zandbedden begraven, zullen het resultaat zien als onrondheid en vervorming door puntbelasting lang voordat de lijn onder druk komt te staan.
Waar SDR17 de juiste specificatie is
SDR17 wordt gekozen wanneer de ontwerpdruk op of onder de 10 bar blijft en de externe belasting matig is. Dat maakt het de standaard voor een breed scala aan gemeentelijke en industriële leidingnetwerken:
- Zwaartekrachtriool- en regenwaterleidingen, waar de interne druk bijna nul is en de belangrijkste vereiste het overleven van installatiebelastingen is.
- Waterdistributieleidingen en landelijke voorzieningsnetwerken werken onder gematigde, stabiele druk.
- Irrigatieleidingen en landbouwtoevoerleidingen, waar lange runs de materiaalbesparingen aanzienlijk maken.
- Industriële proceswater- en koelwatercircuits met gecontroleerde druk en niet-agressieve media.
- Open sleuf- en directionele projecten waarbij de ontwerpingenieur heeft bevestigd dat de PN10-capaciteit voldoende is.
De economische logica is eenvoudig: voor dezelfde buitendiameter gebruikt SDR17 minder polymeer, weegt minder en biedt een iets grotere interne boring. Op een lange pijpleiding kan de gecombineerde besparing op leidingmateriaal, vracht en handling aanzienlijk zijn – en dat is precies de reden waarom SDR17 de werkpaardklasse is voor PE-systemen met matige druk.
Fusion Joining: waar een SDR17-systeem wordt gewonnen of verloren
Een dunwandige SDR17-buis is een goede doorvoerleiding, maar een leiding is slechts zo sterk als de verbindingen ervan. PE-buis wordt verbonden door het polymeer op het grensvlak te smelten en opnieuw te laten stollen; een goed gemaakte smeltverbinding heeft geen lijm, afdichting of pakking. Er zijn twee methoden die de SDR17-installaties domineren. Socket fusion wordt voornamelijk gebruikt voor kleine boringen in PP-R/PE leidingsystemen, doorgaans van 20 mm tot ongeveer 110 mm. Elektrofusie wordt gebruikt voor middelgrote tot grote leidingen, waarbij de koppeling of fitting rond de voorbereide buisuiteinden wordt gewikkeld.
Socket fusion vereist drie dingen: schone oppervlakken, vierkant gesneden buisuiteinden en een verwarmingsinstrument dat een stabiele smelttemperatuur vasthoudt. Het buisuiteinde en de binnenkant van de fittingmof worden tegen dezelfde verwarmingsvlakken verwarmd, vervolgens teruggetrokken en tegen elkaar gedrukt om een zichtbare dubbele kraal te vormen. Snij de buis slecht af, schuin hem inconsistent af, of trek de verbinding uit elkaar voordat deze afkoelt, en de laskwaliteit neemt af, ook al is de SDR17-buis zelf perfect in orde.
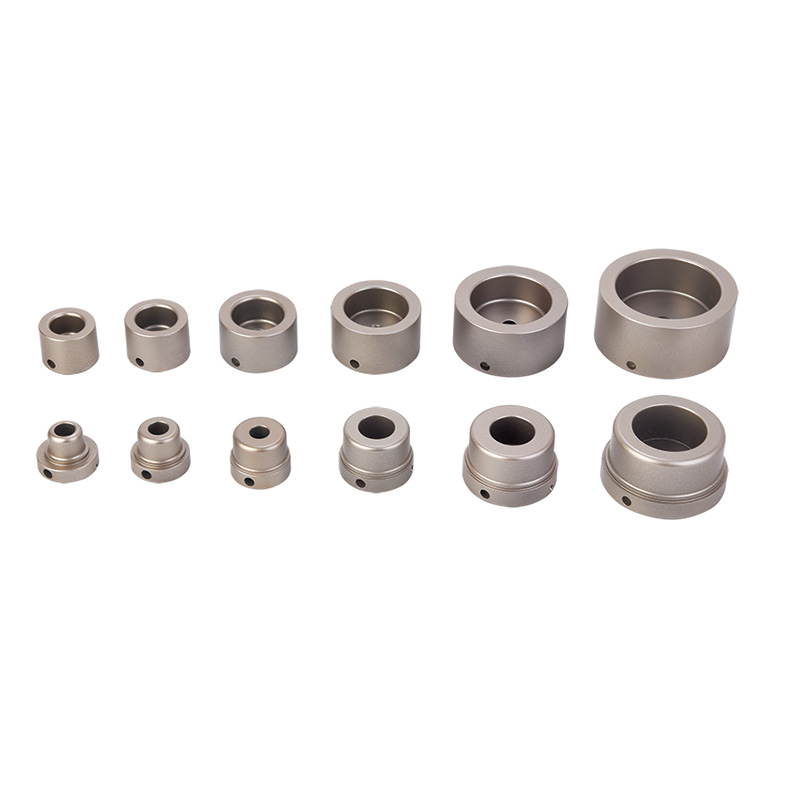 FYD63 63 mm PPR digitaal socket-fusielasapparaat met LED-temperatuurdisplay Deze 63 mm digitale socketfusiemachine toont de werkelijke temperatuur van het verwarmingsoppervlak op een LED-display, waardoor giswerk wordt verminderd. Het is geschikt voor gangbare PP-R/PE-fittingen op SDR17-aftakkingen en helpt operators consistente, drukdichte verbindingen te produceren. Bekijk Product →
Een machine voor het samenvoegen van digitale displayaansluitingen neemt een groot deel van het giswerk weg, omdat de operator de werkelijke temperatuur van het verwarmingsoppervlak afleest in plaats van te vertrouwen op een thermostaatknop met onzekere nauwkeurigheid. Een digitale machine van de klasse 63 mm bestrijkt het meest voorkomende bereik met kleine diameters en is geschikt voor de PP-R/PE-fittingen die worden gebruikt op SDR17-aftakleidingen. De procedurevolgorde – snijden, afschuinen, verwarmen, verbinden, afkoelen – is precies hetzelfde, of u nu op 20 mm of 160 mm werkt. Aannemers die de best practices voor een sterke, lekvrije moflas produceren consistent verbindingen die de druktest bij de eerste poging overleven.
Elektrofusie is een ander proces met een andere discipline. De voorbereide pijpuiteinden worden in een elektrofusiekoppeling gestoken met weerstandsdraad ingebed in het binnenoppervlak; de machine stuurt een gecontroleerde stroom door de draad, waardoor het omringende polymeer smelt, zodat de buis en de koppeling tot één stuk versmelten. De meest voorkomende oorzaak van een defecte elektrolasverbinding is niet de machinespanning of de kwaliteit van de koppeling; het is een onvoorbereid leidingoppervlak. PE-buizen vormen een dunne oxidelaag die een goede smeltverbinding verhindert, en in het veld is het oppervlak vaak vervuild met vuil, vet of metselwerkstof. Als die laag niet wordt verwijderd, kan de verbinding een visuele inspectie doorstaan en maanden later onder druk bezwijken.
 FYEPS400 Elektrofusiepijpschraper voor HDPE-pijpoppervlakvoorbereiding Een goede voorbereiding van het oppervlak is essentieel voor elektrolasverbindingen. Deze schraper verwijdert gelijkmatig de oxidelaag zonder de dunne SDR17-wanden te verzwakken, waardoor het risico op verbindingsbreuk onder druk wordt verminderd. Een betrouwbaar hulpmiddel voor elke elektrolasklus. Bekijk Product →
Daarom hoort een elektrolaspijpschraper in elke gereedschapskist voor SDR17-lassen. Een goed gemaakte schraper verwijdert de oxidelaag gelijkmatig rond de omtrek zonder diep genoeg te graven om de muur te verzwakken - een reëel risico bij een dunwandige SDR17-buis als iemand improviseert met grof schuurpapier. Onder de classificatie van 10 bar die SDR17 PE100 toestaat, kan gezamenlijke integriteit niet als vanzelfsprekend worden beschouwd.
De elektrolasmachine zelf moet een stabiele, herhaalbare lascyclus opleveren. Machines in inverterstijl zijn lichter en draagbaarder voor werk op locatie, terwijl machines in transformatorstijl de voorkeur hebben voor zwaar continu gebruik. Het afstemmen van de machine op het diameterbereik is net zo belangrijk: een unit met een diameter van slechts 63 mm past niet op een SDR17-leiding van 200 mm, en een te grote machine verspilt energie en tijd aan kleine aftakkingen.
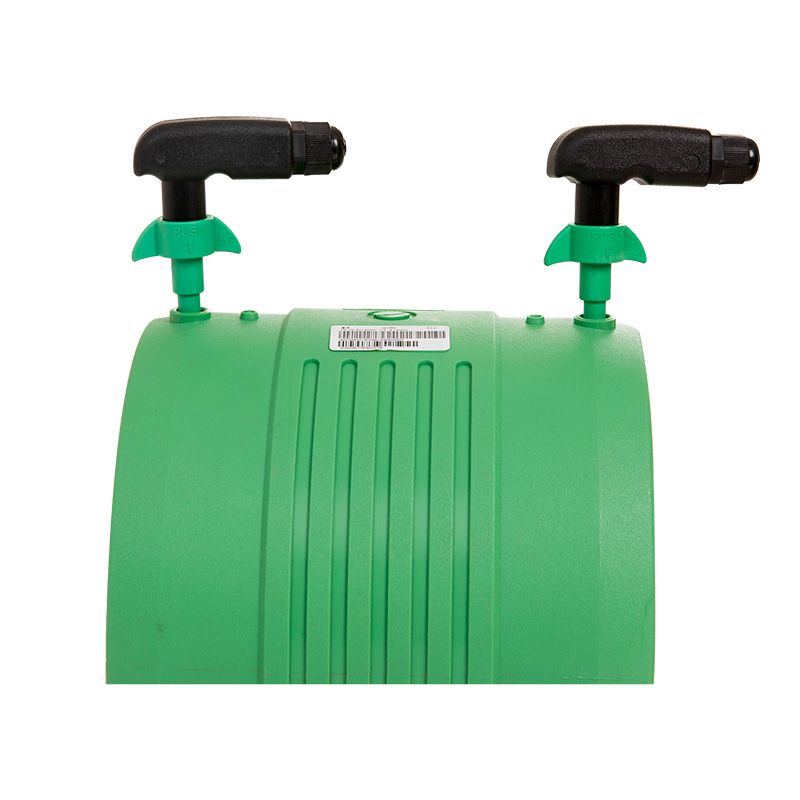 20-315 MM inverter-elektrofusie-lasmachine voor het verbinden van kunststof buizen Deze elektrolasmachine in inverter-stijl bestrijkt een breed pijpdiameterbereik van 20 tot 315 mm, waardoor hij veelzijdig is voor SDR17-net- en aftakaansluitingen. Het draagbare ontwerp is geschikt voor werkzaamheden op locatie en levert stabiele, herhaalbare lascycli. Bekijk Product →
Fabrikanten met lange exportervaring, zoals Hangzhou Fuyi Tools, bieden een compleet assortiment assortiment pijpverbindingsapparatuur , van mof- en elektrolasmachines tot snijmachines, schrapers en aanschuingereedschappen, zodat de gehele lasworkflow consistent blijft. Een compacte invertermachine met een diameter van 20 mm tot 315 mm dekt bijna elke SDR17-hoofd- en aftakkingsaansluiting die u op een typische locatie tegenkomt.
Het specificeren van SDR17 is het makkelijke gedeelte; het leveren van een SDR17-installatie die tientallen jaren lekvrij blijft, is een installatiediscipline. Controleer of de buiskwaliteit en drukwaarde overeenkomen met het ontwerp, de snij- en afschuiningsuiteinden nauwkeurig zijn, schraap de buis vóór elektrofusie en gebruik een lasmachine met betrouwbare temperatuur- of cycluscontrole. Wanneer deze stappen consequent worden uitgevoerd, presteert SDR17 precies zoals de verhouding belooft: een betrouwbare, kosteneffectieve drukleiding voor middelzware water- en rioolnetwerken.
Gerelateerde producten


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, Linpu Industriegebied, Hangzhou City, provincie Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
